如何選擇專業(yè)的模具鏡面拋光廠 關(guān)鍵因素與實(shí)用指南
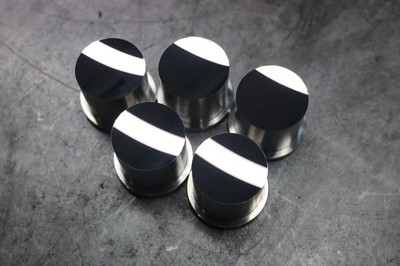
在模具制造行業(yè)中,鏡面拋光技術(shù)是決定模具表面質(zhì)量、產(chǎn)品外觀及生產(chǎn)效率的關(guān)鍵環(huán)節(jié)。選擇一家專業(yè)的模具鏡面拋光廠,不僅能提升模具的精度與壽命,還能有效降低生產(chǎn)成本與時(shí)間。本文將從多個(gè)維度出發(fā),為您提供選擇專業(yè)模具鏡面拋光廠的實(shí)用指南。
一、技術(shù)能力與經(jīng)驗(yàn)積累
專業(yè)的模具鏡面拋光廠應(yīng)具備深厚的技術(shù)底蘊(yùn)和豐富的行業(yè)經(jīng)驗(yàn)。需關(guān)注其拋光工藝的成熟度,包括對(duì)鋼材特性(如S136、NAK80等常見模具鋼)的熟悉程度,以及針對(duì)不同模具類型(如注塑模、壓鑄模、沖壓模)的定制化拋光方案。經(jīng)驗(yàn)豐富的廠家能處理復(fù)雜結(jié)構(gòu)(如深腔、窄槽、異形曲面)的拋光,避免常見的橘皮、劃痕、塌角等問題。建議通過案例展示或?qū)嵉乜疾欤u(píng)估其過往項(xiàng)目的完成質(zhì)量與難度。
二、設(shè)備與工藝水平
先進(jìn)的設(shè)備是保證拋光精度的基礎(chǔ)。專業(yè)廠家通常配備高精度拋光機(jī)、超聲波清洗機(jī)、三維檢測儀等硬件,并采用自動(dòng)化或半自動(dòng)化流程以提高一致性。鏡面拋光工藝涉及粗拋、中拋、精拋等多道工序,需確保廠家能嚴(yán)格控制每步的研磨材料(如鉆石膏、氧化鋁砂輪)與參數(shù)(如轉(zhuǎn)速、壓力)。環(huán)保處理(如廢液回收)也是衡量其專業(yè)性的重要指標(biāo)。
三、質(zhì)量控制體系
可靠的質(zhì)量控制是選擇拋光廠的核心。專業(yè)廠家應(yīng)建立完善的質(zhì)量管理體系,包括:
- 檢測標(biāo)準(zhǔn):遵循國際標(biāo)準(zhǔn)(如VDI3400、SPI-A1)或客戶定制要求,使用粗糙度儀、顯微鏡等工具進(jìn)行表面光潔度(Ra值可達(dá)0.01μm以下)、平整度與尺寸精度的檢測。
- 過程監(jiān)控:在拋光各階段進(jìn)行實(shí)時(shí)檢查,及時(shí)調(diào)整工藝以避免批量缺陷。
- 追溯機(jī)制:記錄每套模具的拋光數(shù)據(jù),便于后續(xù)維護(hù)或問題分析。
四、服務(wù)范圍與響應(yīng)效率
專業(yè)的拋光廠應(yīng)提供一站式服務(wù),涵蓋前期咨詢、工藝設(shè)計(jì)、樣品試制到后期維護(hù)。響應(yīng)效率尤其重要,模具生產(chǎn)常面臨緊急任務(wù),廠家需能快速評(píng)估需求、報(bào)價(jià)并安排生產(chǎn)。溝通順暢性也需考量——是否配備技術(shù)專員解答疑問,能否根據(jù)反饋靈活調(diào)整方案。
五、行業(yè)口碑與成本效益
口碑是檢驗(yàn)廠家可靠性的直觀依據(jù)。可通過行業(yè)展會(huì)、客戶推薦或網(wǎng)絡(luò)評(píng)價(jià)了解其信譽(yù),重點(diǎn)考察長期合作客戶的數(shù)量與質(zhì)量。成本方面,需避免單純追求低價(jià),而應(yīng)綜合評(píng)估性價(jià)比——專業(yè)廠家雖報(bào)價(jià)可能較高,但能減少返工、延長模具壽命,從而降低總體成本。可要求提供詳細(xì)報(bào)價(jià)單,明確工藝、材料與工時(shí)構(gòu)成。
六、實(shí)地考察與樣品測試
若條件允許,建議實(shí)地走訪拋光廠,觀察車間環(huán)境、設(shè)備狀態(tài)與員工操作規(guī)范性。提供小型模具或試塊進(jìn)行樣品測試,直觀評(píng)估其拋光效果、交付周期與溝通配合度。測試中可模擬實(shí)際需求,如要求特定光潔度或處理難點(diǎn)部位。
###
選擇專業(yè)的模具鏡面拋光廠是一項(xiàng)系統(tǒng)工程,需綜合權(quán)衡技術(shù)、質(zhì)量、服務(wù)與成本。在模具行業(yè)競爭日益激烈的今天,優(yōu)質(zhì)的拋光合作伙伴不僅能提升產(chǎn)品附加值,更能為企業(yè)贏得市場優(yōu)勢。建議采取分步策略:初步篩選多家候選廠,通過對(duì)比分析與實(shí)際測試,最終確定符合自身需求的長期合作伙伴。
如若轉(zhuǎn)載,請注明出處:http://www.btjc3.cn/product/10.html
更新時(shí)間:2026-09-23 21:03:01